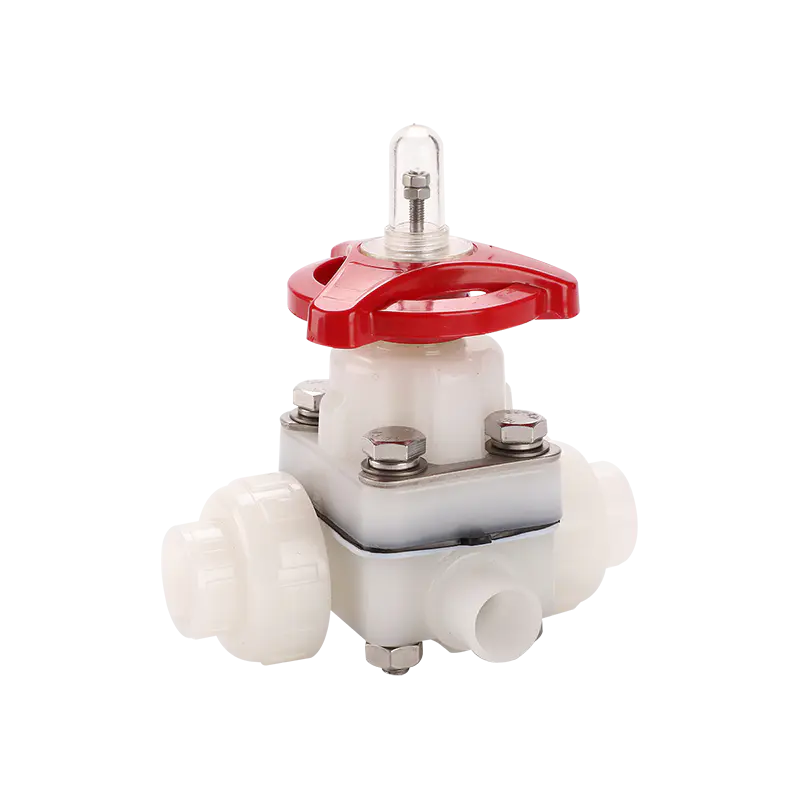
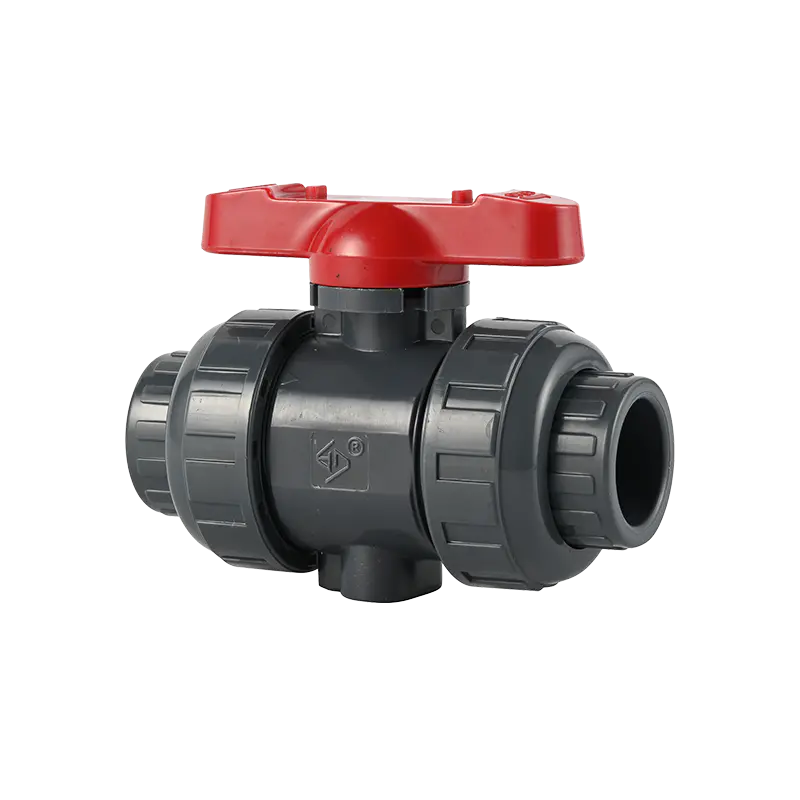
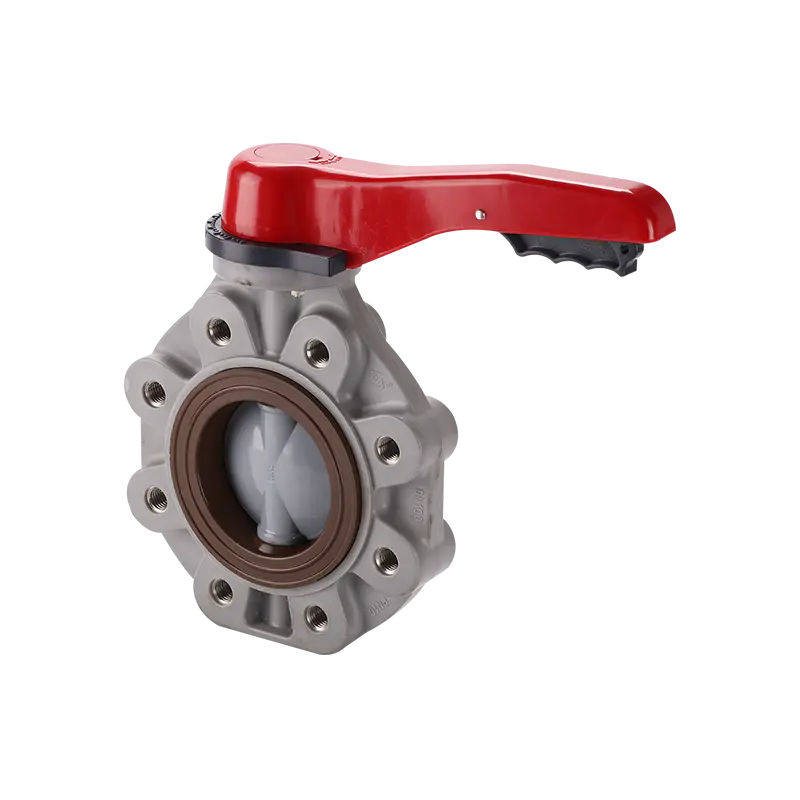
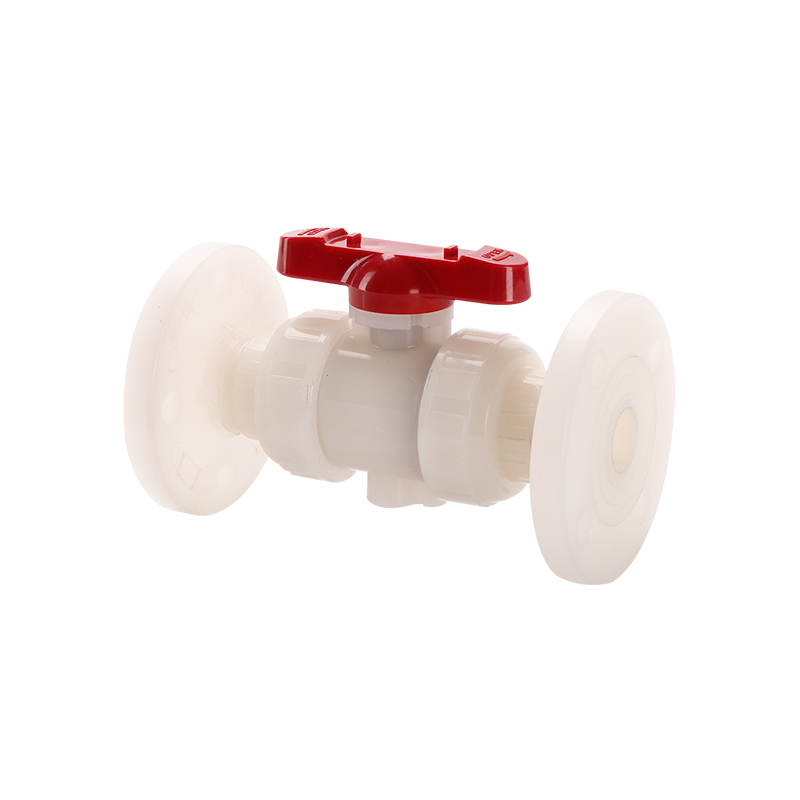
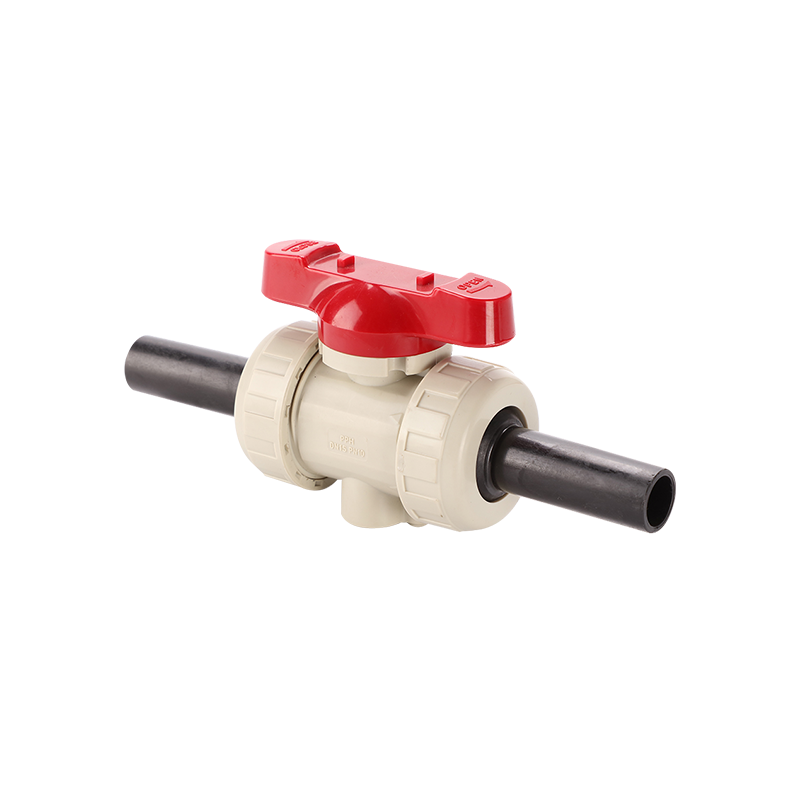
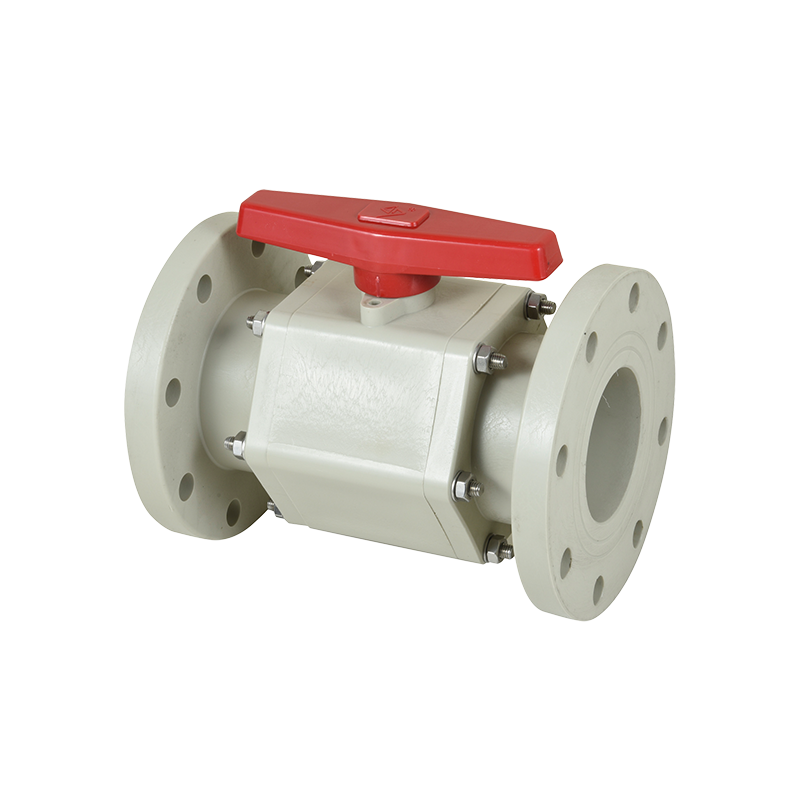
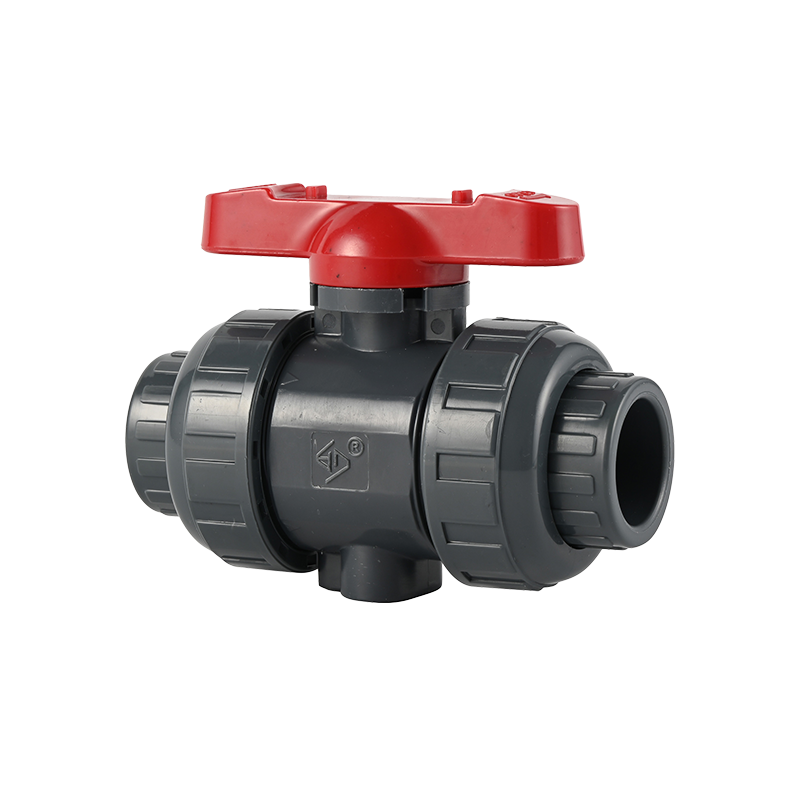
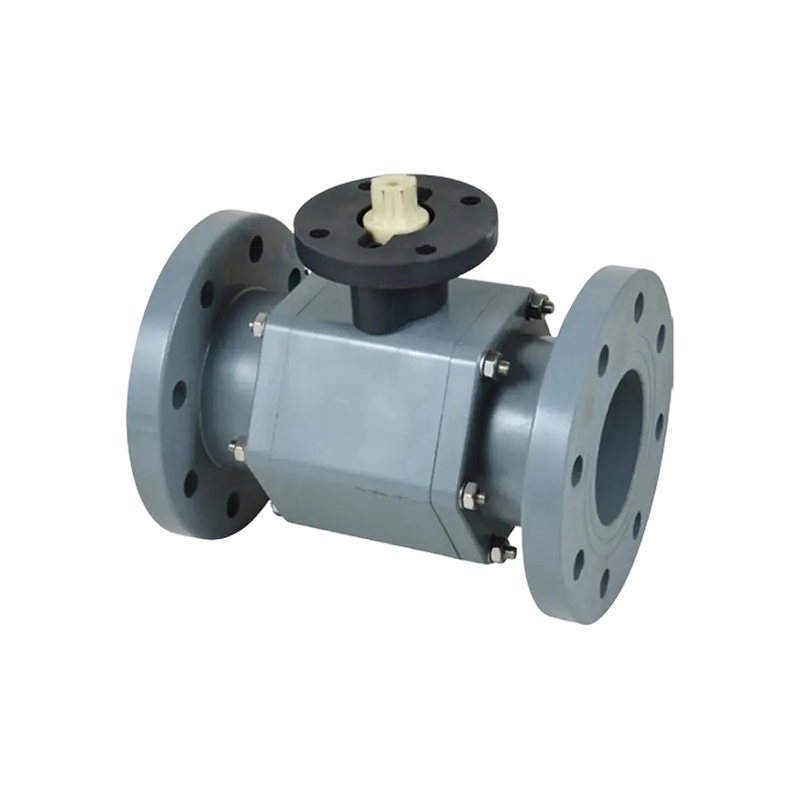
Ang dalawang PVC ball valve ay maaaring umalis sa parehong bodega, magdala ng parehong DN50 na pagmamarka, ang parehong 16 bar figure na naka-print sa hawakan, at kumikilos pa rin tulad ng dalawang ganap na magkaibang mga produkto. Ang isa sa kanila ay may hawak na bubble-tight sa loob ng sampung taon ng caustic dosing. Ang iba ay nagsisimulang umiyak sa tangkay sa ikalawang taon at kumukuha ng solid sa ikaapat na taon. Wala sa labas ang nagsasabi sa iyo kung alin ang binili mo.
Ang nag-iisang puwang na iyon ang nasa likod ng tanong, "lahat ba ng PVC ball valves ay may parehong kalidad?" Ang matapat na sagot ay hindi, at ang mga dahilan ay hindi mahiwaga. Nakatira ang mga ito sa dagta, amag, upuan ng upuan, stem seal, kapal ng pader, at kung sinuman ang aktwal na nag-pressure-test sa balbula bago ito pumasok sa karton. Nasa ibaba ang pananaw ng isang tagagawa kung ano ang mga pagbabago sa pagitan ng isang commodity valve at isang pang-industriya na balbula, kung paano paghiwalayin ang mga ito bago ka bumili, at kung saan napupunta ang tunay na halaga ng isang murang balbula.
Ang dagta Grade ay ang Una at Pinakamalaking Variable ng Kalidad
Ang mga PVC ball valve ay hinulma mula sa isang maliit na pamilya ng thermoplastics: UPVC, CPVC, PPH, PVDF at FRPP. Sa loob ng bawat isa sa mga pangalang iyon, ang dagta mismo ay nag-iiba nang higit pa kaysa sa inaasahan ng karamihan sa mga mamimili. Ang isang converter ay maaaring bumili ng virgin compound na may nakadokumentong K-value at isang batch certificate, o maaari itong bumili ng regrind mula sa isang reprocessing plant para sa isang fraction ng presyo. Ang parehong mga materyales ay hulma sa isang balbula na mukhang tama sa isang istante.
Ang pagkakaiba ay makikita sa ibang pagkakataon. Nakapagdaan na si Regrind ng kahit isang heat history. Ang mga polymer chain ay umikli, ang stabilizer at lubricant package ay hindi mahuhulaan, at ang regrind stream ay bihirang pinagsunod-sunod nang malinis ayon sa grado. Ang lakas ng epekto ay maaaring bumaba ng 30 hanggang 50 porsiyento kumpara sa virgin resin ng parehong nominal na uri. Ang isang regrind valve ay pumasa sa isang factory test sa temperatura ng silid. Hindi ito nakaligtas sa limang taon ng pump cycling at water hammer.
Mahalaga rin ang Virgin compound para sa paglaban sa kemikal. Ang Regrind ay madalas na kontaminado ng mga nalalabi mula sa kung ano man ang dating produkto: isang pipe extrusion line, isang cable jacket, isang recycled fitting. Ang mga residue na iyon ay lumilikha ng mahihinang mga site kung saan inaatake ng agresibong media ang pader. Para sa malinis na tubig tungkulin ito ay bihirang makita. Para sa sodium hypochlorite, sulfuric acid o ferric chloride, ito ang magpapasya kung gaano katagal ang balbula.
Praktikal na pagsusuri: humingi ng sertipiko ng resin batch at ang papasok na rekord ng inspeksyon. Ang isang tagagawa na bumibili ng virgin compound ay magkakaroon ng pareho. Ang isang tagagawa na nagpapatakbo ng regrind ay karaniwang may purchase order at hindi marami pang iba.
Molding Tolerance, Wall Thickness at Ball Geometry
Ang PVC ball valve body ay hindi isang solidong bukol ng plastic. Ito ay isang pressure vessel na may kalkuladong kapal ng pader, isang lokasyon ng gate na idinisenyo upang ilipat ang weld line palayo sa pinakamataas na stress zone, at isang cooling cycle na tumutukoy kung ang bahagi ay lumiliit nang pantay o lumiliko. Bawasan ang kapal ng pader ng 12 porsiyento upang makatipid ng resin at ang balbula ay pumasa pa rin sa 1.5x na pagsubok sa shell sa temperatura ng silid. Nabigo ito sa 55 degrees Celsius sa ilalim ng parehong presyon.
Ang kapal ng pader ay ang pinakamadaling detalyeng i-verify at ang pinakamadalas na naiwan sa isang purchase order. Ang isang caliper sa dingding ng katawan at sa dulong koneksyon ay nagsasabi sa iyo sa loob ng isang minuto kung natanggap mo ang produktong pinaniniwalaan mong binili mo.
Ang bola ay isang bahagi ng katumpakan, at ito ay kung saan ang mga murang balbula ay tahimik na nawawala ang kanilang pagganap. Ang pag-ikot ng bola sa isang mahusay na balbula sa industriya ay hinahawakan sa humigit-kumulang 0.05 mm sa kabuuan ng sealing band. Ang pagkamagaspang ng ibabaw sa lugar ng sealing ay karaniwang tinutukoy sa Ra 0.8 micrometres o mas pino. Ang balbula na may bola na 0.2 mm sa labas ng bilog ay nagse-seal pa rin kapag bago, dahil malambot ang upuan para umayon. Pagkatapos ng ilang libong cycle ang upuan ay tumatagal ng isang permanenteng set at ang balbula ay nagsisimulang tumulo.
Ang stem runout at operating torque ay nabibilang sa parehong pag-uusap. Ang tangkay na hindi concentric ay naglalagay ng hindi pantay na pagkarga sa mga O-ring sa tuwing umiikot ang hawakan. Kaya naman ang isang balbula ay naninigas at lumalala, habang ang isa pang balbula na may parehong laki ay umiikot pa rin gamit ang dalawang daliri pagkatapos ng limang taon ng serbisyo.
Resin
Virgin compound na may batch certificate versus unsorted regrind. Ang nag-iisang desisyon na ito ay nagtatakda ng kisame sa lakas ng epekto at paglaban sa kemikal.
Geometry
Kapal ng pader, pagkakalagay ng weld line, pag-ikot ng bola at concentricity ng stem. Wala sa kanila ang nakikita, lahat sila ay nasusukat.
Pagtatatak
PTFE o TPE na upuan, twin o single stem O-ring, na may suporta sa ilalim ng stem. Dito nagsisimula ang pagtagas.
Pagsubok
Pag-sample ng inspeksyon kumpara sa 100 porsiyentong pagsubok sa shell at upuan. Ang test record ay ang tanging patunay na ang balbula ay talagang nasuri.
Ang Seat Compound at Stem Sealing ay Magpasya Kung Talagang Magsasara ang Valve
Ang upuan ay ang bahaging aktwal na humihinto sa daloy, at ito ang bahaging pinakanakalantad sa isang desisyon sa pagbawas sa gastos. Ang isang upuan ng PTFE ay nagkakahalaga ng ilang beses kung ano ang halaga ng isang pangkalahatang layunin na upuan ng TPE. Sa isang tray ng mga bahagi, pareho ang hitsura ng isang puting singsing.
Ang PTFE ay ang default na pagpipilian para sa serbisyo ng kemikal dahil lumalaban ito sa halos lahat ng bagay at may mababang koepisyent ng friction, na nagpapanatili sa operating torque pababa. Ito ay mas mahirap din, kaya kailangan nito ng mas mahusay na tapos na bola upang maselyo nang maayos. Ang isang malambot na upuan ng TPE ay tatatak sa isang magaspang na bola, kung kaya't ang ilang mababang halaga na mga balbula ay mukhang gumagana nang maayos sa simula. Ang TPE ay namamaga din kapag nadikit sa mga solvent at langis, at ang isang namamaga na upuan ay nagtutulak sa bola mula sa gitnang linya nito, na nagpapataas ng torque at nagpapabilis sa pagkasira.
Ang stem sealing ay isang hiwalay na desisyon sa disenyo. Ang isang solong O-ring sa isang plain groove ay ang pinakamababa. Ang mga pang-industriya na balbula ay karaniwang gumagamit ng isang kambal na O-ring arrangement na may backup, kung minsan ay may bottom trunnion o pangalawang bearing surface kaya ang stem ay sinusuportahan sa dalawang lugar kaysa sa isa. Ang detalyeng ito ay makikita sa isang naka-section na drawing, at isa ito sa mga unang bagay na mawawala kapag ang isang balbula ay na-reverse-engineer upang maabot ang isang punto ng presyo.
Mahalaga rin ang pagbuo ng katawan. Ang one-piece valve ay walang body joint na tumagas, kaya naman ang one-piece flanged na disenyo ay naging pamantayan para sa chemical duty matapos itong ipakilala noong unang bahagi ng 1990s. Ang isang tatlong-pirasong balbula ay maaaring serbisiyo sa lugar nang walang pagputol ng tubo, na mahalaga sa mga skid at manifold kung saan mahal ang pagtanggal ng linya. Parehong mga lehitimong pagpipilian sa engineering. Ang hindi lehitimo ay ang dalawang pirasong katawan na may solvent-welded joint na ipinakita bilang katumbas ng one-piece molding.
Mga Detalye na Paghahambingin Magkatabi Bago Mo Aprubahan ang Isang Sample
Kapag ang dalawang quotation ay nag-iba ng 40 porsiyento sa parehong nominal na numero ng bahagi, ang puwang ay halos hindi kailanman sa paggawa ng machining. Ito ay nasa mga parameter na ito. I-print ang talahanayan, ibigay ito sa supplier, at hilingin sa kanila na punan ang aktwal na halaga ng mga sumusuportang talaan.
Talahanayan 1. Mga parameter na naghihiwalay sa isang commodity na PVC ball valve mula sa isang industrial-grade valve. Ang mga value na ipinapakita ay mga tipikal na hanay; kumpirmahin laban sa drawing at test record ng supplier.
Parameter
Balbula ng ekonomiya
Industrial-grade balbula
Bakit ito mahalaga
Pinagmulan ng resin
Mixed regrind, walang batch record
Virgin compound na may K-value at batch certificate
Lakas ng epekto at nauulit na paglaban sa kemikal
Kapal ng pader ng katawan
10 hanggang 15 porsiyento sa ibaba ng pagguhit
Ayon sa pagguhit, na-verify sa pamamagitan ng papasok na inspeksyon
Burst pressure at pangmatagalang creep resistance
Pag-ikot ng bola
0.15 hanggang 0.25 mm sa labas ng bilog
0.05 mm o mas mahusay sa buong sealing band
Pakikipag-ugnay sa upuan at walang leak na shutoff sa libu-libong cycle
Tapos na ibabaw ng bola
Ra 1.6 hanggang 3.2 micrometres
Ra 0.8 micrometres o mas pino
Rate ng pagkasuot ng upuan at operating torque
Materyal sa upuan
TPE, hindi na-verify ang grado
Nasuri ang PTFE, density at sukat
Pamamaga, pag-atake ng kemikal at pagkakapare-pareho ng sealing
Stem seal
Single O-ring, plain groove
Twin O-ring na may backup, bottom bearing support
Ang pag-iyak ng stem at side load resistance
Pagsubok sa presyon
AQL sampling sa 1.0x rate na presyon
100 porsyento na pagsubok sa shell at upuan sa 1.5x at 1.1x
Rate ng pagkabigo sa field at pagkakalantad sa warranty
Traceability
wala
Cavity number, batch code, test record
Kakayahang mag-imbestiga at malutas ang isang claim
Ang isang tagapagtustos na hindi makagawa ng mga halaga para sa kanang hanay ay hindi kinakailangang nagsisinungaling. Maaaring hindi lang nila alam, dahil bumibili sila ng mga natapos na balbula mula sa isang tagapamagitan sa pangangalakal kaysa sa paghubog sa kanila. Iyan ay kapaki-pakinabang na impormasyon sa sarili nitong.
Ang Mga Rating ng Presyon ay Bumaba Nang May Temperatura, at Karamihan sa mga Mamimili ay Hindi Naglalapat ng Pagwawasto
Ang balbula na naselyohang 16 bar ay may rating na 16 bar sa 20 degrees Celsius, na may tubig, sa static na kondisyon. Ang numerong iyon ay hindi wasto sa 60 degrees. Ang mga rating ng thermoplastic pressure ay sumusunod sa isang derating na curve, at ang curve ay matarik. Para sa UPVC, ang magagamit na working pressure sa 60 degrees Celsius ay humigit-kumulang 35 hanggang 40 porsiyento ng 20-degree na pigura. Pinapalawak ng CPVC ang magagamit na hanay pataas, ngunit ang parehong hugis ng curve ay nalalapat.
Ang praktikal na kahihinatnan ay simple. Kung ang isang linya ay tumatakbo sa 55 degrees Celsius at ang sistema ay protektado ng isang relief valve na nakatakda sa 10 bar, ang isang karaniwang 16 bar na UPVC valve ay hindi sapat. Ang tamang pagpili ay maaaring mas mataas ang rating na katawan o ibang materyal. Ang pagpili sa 20-degree na figure lamang ay isa sa mga pinakakaraniwang error sa pagtutukoy sa thermoplastic piping.
May pangalawang epekto na madaling makaligtaan. Ang paulit-ulit na thermal cycling ay lumuluwag sa preload ng upuan. Ang balbula na perpektong nagse-seal sa unang araw sa temperatura ng kapaligiran ay maaaring magsimulang magpasa ng kaunting media pagkatapos ng dalawang daang ikot ng pag-init at paglamig, kahit na walang nakikitang nabigo. Ang mga disenyo ng balbula sa industriya ay nagbabayad sa pamamagitan ng paggamit ng spring-energised seat o isang mas malalim na bulsa ng upuan na nagpapanatili ng contact pressure habang nakakarelaks ang materyal.
Ang Chemical Compatibility ay isang Curve, Hindi isang Oo-o-Hindi Sagot
Ang mga tsart ng paglaban na naglilista ng isang materyal bilang "lumalaban" sa isang kemikal ay isang panimulang punto, hindi isang detalye. Ang aktwal na pagganap ay depende sa konsentrasyon, temperatura, at oras ng pagkakalantad. Ang UPVC ay kumportableng humahawak ng dilute sulfuric acid sa ambient temperature. Itaas ang temperatura sa 60 degrees Celsius at ang parehong materyal ay magsisimulang lumambot at mawalan ng kakayahan sa presyon. Ang sodium hypochlorite ay isang magandang halimbawa ng isang medium na umaatake sa ilang mga grado sa mga konsentrasyon na higit sa 12 porsiyento habang iniiwan ang mga ito na hindi nagalaw sa ibaba ng threshold na iyon.
Dalawang mga mode ng pagkabigo ang pinakamahalaga sa mga thermoplastic valve. Ang una ay ang pag-atake ng kemikal sa polimer mismo, na nagpapakita bilang pamamaga, pagkawalan ng kulay, o pagkawala ng mekanikal na lakas. Ang pangalawa ay ang permeation at environmental stress cracking, kung saan ang medium ay kumakalat sa materyal at ang bahagi ay bitak sa ilalim ng load, madalas sa isang angkop o isang stress concentration sa halip na sa gitna ng isang pader.
Ang isang responsableng supplier ay magtatanong ng apat na katanungan bago magrekomenda ng balbula: ano ang medium, sa anong konsentrasyon, sa anong temperatura, at sa anong presyon. Kung ang isang supplier ay sumipi ng isang balbula nang hindi tinatanong ang mga tanong na iyon, nagbebenta sila ng isang numero ng bahagi sa halip na isang solusyon. Ang mga halaga para sa pang-industriyang thermoplastic ball valve range ay dapat palaging kumpirmahin laban sa chemical resistance data ng isang manufacturer sa aktwal na operating temperature, hindi sa ambient.
Ano ang Talagang Itinuturo sa Iyo ng Mga Dekada ng Thermoplastic Valve Manufacturing
Ang ilang mga pagkakaiba sa kalidad ay nagiging halata lamang pagkatapos mong mapanood ang mga balbula na gumana sa field sa loob ng dalawampu o tatlumpung taon. Sinusubaybayan ng Ningbo Baodi Plastic Valve Co., Ltd. ang kasaysayan nito noong 1979, nang ang mga nauna nitong halaman ay nagtayo ng isa sa mga unang plastic na diaphragm valve na ginawa sa China; ang disenyong iyon ay pumasa sa isang teknikal na pagtatasa na inorganisa ng dating Ministri ng Industriya ng Kemikal noong 1983. Noong 1992, binuo ng kumpanya ang one-piece flanged ball valve, isang disenyo ng katawan na kalaunan ay naging isa sa pinakamalawak na ginagamit na mga format ng balbula ng plastik sa pagproseso ng kemikal dahil ganap nitong tinatanggal ang joint ng katawan.
Ang mga aral mula sa panahong iyon ay humuhubog pa rin sa hitsura ng isang maayos na pagkakagawa ngayon. Umiiral ang one-piece flanged construction dahil ang bolted at solvent-welded body joints ang nangingibabaw na daanan ng pagtagas sa agresibong serbisyo. Umiiral ang twin stem sealing dahil mas madalas na nabigo ang mga single O-ring sa stem kaysa sa upuan. Umiiral ang mga margin sa kapal ng pader dahil ang mga inhinyero ng halaman ay patuloy na nag-uulat ng mga creep failure sa mga linya na tumatakbo sa loob ng isang dekada.
Noong 2006, lumawak ang kumpanya sa pang-industriyang thermoplastic na tubo at mga kabit at naging isa sa pinakamaagang domestic manufacturer na naglapat ng CPVC sa industrial-grade piping at valves. Ang kumbinasyong iyon - mga balbula, tubo at mga kabit mula sa isang sistema ng produksyon - ay higit na mahalaga kaysa sa sinasabi nito, dahil ang interface sa pagitan ng koneksyon sa dulo ng balbula at isang pipe fitting ay kung saan nagmumula ang malaking bahagi ng pagtagas sa field.
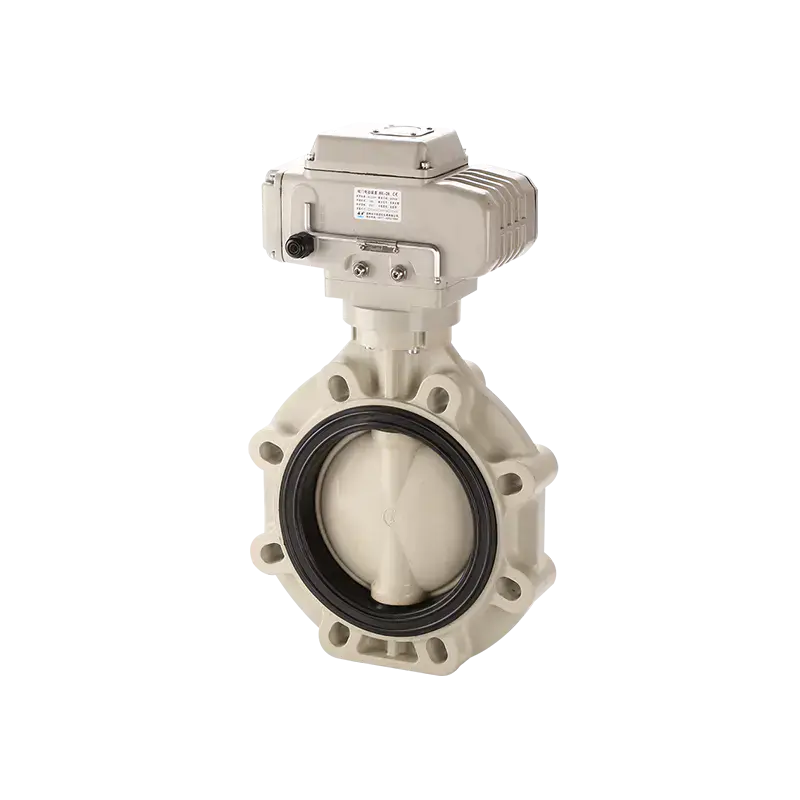
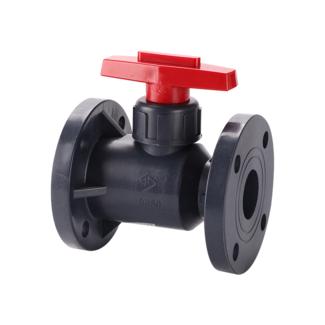
Sakop ng tatlong istilo ng katawan na iyon ang karamihan sa tungkuling pang-industriya. Ang flanged na format ay ang default para sa mga permanenteng linya ng kemikal. Ang tunay na format ng unyon ay nagpapahintulot sa balbula na maalis at maserbisyuhan nang walang pagputol ng tubo, na nagpapaikli sa mga bintana ng pagpapanatili sa mga skid. Inilalantad ng three-piece format ang bola at mga upuan para sa inspeksyon nang hindi inaalis ang katawan mula sa linya.
Ang Data ng Pressure Test ay Naghihiwalay sa Mga Industrial Valve Sa Mga Kopya ng Catalog
Ang bawat balbula ng bola ng PVC ay dapat na masuri sa shell sa 1.5 beses sa na-rate na presyon nito at nasubok sa upuan sa 1.1 na beses na na-rate na presyon. Ang tanong ay kung ang bawat balbula ay sinubukan, o isang sample lamang mula sa bawat batch. Ang sampling inspeksyon ay isang lehitimong diskarte sa produksyon, ngunit hindi ito ang parehong produkto sa 100 porsiyentong pagsubok, at ang pagkakaiba sa presyo ay sumasalamin doon.
Mahalaga rin ang mga parameter ng pagsubok. Ang isang karaniwang shortcut ay ang paikliin ang oras ng pagpigil mula sa tinukoy na tagal hanggang sa ilang segundo, na nagbibigay-daan sa isang balbula na may marginal na pagtagas na dumaan. Ang isa pa ay ang pagsubok gamit ang hangin sa halip na tubig, dahil ang pagtagas ng hangin ay mas mahirap matukoy sa mababang presyon at mas madaling alisin. Hilingin ang format ng rekord ng pagsubok at ang oras ng pag-hold bago mo ipalagay na ang ibig sabihin ng sertipiko ay sa tingin mo ay ibig sabihin nito.
Kasama sa mga nauugnay na pamantayan para sa mga thermoplastic valve ang ISO 9393 para sa mga industrial valve, DIN 3441 para sa mga plastic valve sa piping system, at ASTM D1599 at D3139 para sa plastic pipe at pressure testing. Ang isang tagagawa na tumutukoy sa mga pamantayang ito ay dapat na maipakita sa iyo ang partikular na sugnay na sinubok nila, hindi lamang ang karaniwang numero sa isang sertipiko.
Isinasara ng traceability ang loop. Ang isang numero ng lukab na nakatatak sa katawan ay nagsasabi sa iyo kung aling amag ang gumawa nito. Ang isang batch code sa karton ay nagsasabi sa iyo kung aling resin lot ang ginamit. Kung wala ang dalawang piraso ng impormasyong iyon, hindi masisiyasat ang isang pagkabigo sa field, at maiuugnay ito sa "error sa pag-install" bilang default. Iyan ay isang tunay na komersyal na panganib, hindi lamang isang teknikal.
Mga Pagsusuri ng Supplier at Pabrika na Nakakabawas sa Panganib sa Pagkuha
Ang folder ng sertipiko ng supplier ay isang panimulang punto, hindi isang kapalit para sa pagtingin sa linya ng produksyon. Ang mga sertipiko ng sistema ng pamamahala ng kalidad tulad ng ISO 9001, ISO 14001 at ISO 45001 ay nagpapatunay na mayroong isang sistema. Hindi nila kinukumpirma na ang sistema ay inilapat sa balbula na iyong binibili.
Ano ang dapat tingnan sa isang pagbisita sa pabrika o isang malayuang pag-audit:
Gaano karaming mga injection molding machine ang nagsisilbi sa linya ng balbula, at kung ang mga amag ay pagmamay-ari ng tagagawa o ng isang third party.
Kung ang papasok na dagta ay siniyasat at naitala, na may nananatiling sample bawat batch.
Kung mayroong in-house pressure test bench na may rekord ng pagkakalibrate, o kung ang supplier ay sumasandal sa isang verbal na katiyakan.
Kung ang mga bahagi ng bola at stem ay ginawa sa loob ng bahay o binili mula sa isang subcontractor, at kung paano kwalipikado ang subcontractor na iyon.
Kung ang mga natapos na balbula ay naka-imbak sa isang kinokontrol na kapaligiran, dahil ang pagkakalantad ng UV ay nagpapababa ng PVC sa paglipas ng panahon.
Kung ang tagagawa ay may hawak na pambansang lisensya sa pagmamanupaktura ng bahagi ng pressure piping, na isang kinakailangan sa regulasyon sa ilang mga merkado para sa mga produktong ginagamit sa mga sistema ng presyon.
Kung ang isang pabrika ay walang mga kontrol na ito, ang panganib sa pagkuha ay ganap na nagbabago sa mamimili. Ang panganib na iyon ay hindi palaging nakikita sa presyo ng yunit. Ito ay karaniwang lumilitaw bilang isang paghinto ng linya, isang batch na pagtanggi sa port, o isang claim sa warranty labing-walong buwan pagkatapos ng pag-install — mga gastos na bihirang makikita sa purchase order.
Mga Pagkakamali sa Pagbili na Mas Mahal kaysa sa Valve Mismo
Ang unang pagkakamali ay ang pagbili sa hitsura. Ang balbula na may sukat na kapareho sa isang reference na sample ay maaari pa ring mag-iba sa resin, seat compound at kapal ng pader. Ang pag-apruba na nakabatay sa hitsura ay kung paano pumapasok ang isang murang balbula sa isang detalye.
Ang pangalawang pagkakamali ay ang paglaktaw sa napanatili na sample. Panatilihin ang isang aprubadong golden sample na may batch code, at ihambing ang bawat paghahatid laban dito. Ito ay isang sampung minutong proseso na nag-aalis ng karamihan sa mga argumento tungkol sa kung ang isang produkto ay nagbago.
Ang ikatlong pagkakamali ay ang pagtrato sa pinakamurang quotation bilang baseline at pakikipag-ayos sa lahat ng iba pa hanggang dito. Pinipilit nito ang mga tapat na supplier na tanggalin nang eksakto ang mga feature na nagpapagana sa kanilang balbula: grado ng upuan, disenyo ng stem seal, at pagsubok sa buong presyon. Ang nagreresultang produkto ay madalas na mukhang pareho at kumikilos nang ganap na naiiba.
Ang pang-apat na pagkakamali ay ang paglipat ng mga supplier nang hindi muling ginagawang kwalipikado ang produkto. Ang isang bagong mapagkukunan na may parehong numero ng bahagi ay isang bagong produkto. Patakbuhin ang parehong proseso ng pag-apruba ng sample, kabilang ang isang pressure test at isang chemical compatibility check kung ang application ay agresibo.
Ang ikalimang pagkakamali ay hindi pinapansin ang pagkakaiba sa pagitan ng isang tagagawa at isang kumpanya ng kalakalan. Maaaring sagutin ng isang tagagawa ang isang teknikal na tanong tungkol sa materyal ng upuan at stem sealing. Karaniwang ipinapasa ng isang kumpanya ng kalakalan ang tanong at nagbabalik ng tinatayang sagot. Kung saan kritikal ang aplikasyon, tinutukoy ng pagkakaibang iyon kung nakatanggap ka ng solusyon o isang kargamento.
Mga Madalas Itanong
Pareho ba ang kalidad ng lahat ng PVC ball valve?
Hindi. Malaki ang pagkakaiba ng kalidad sa pagitan ng mga pinagmulan, kahit na tumutugma ang mga numero at sukat ng bahagi. Ang mga pangunahing variable ay ang grado ng resin, kapal ng pader, bilog at tapusin ng bola, materyal ng upuan, disenyo ng sealing ng tangkay, at kung ang balbula ay indibidwal na nasubok sa presyon. Ang dalawang balbula ay maaaring magmukhang magkapareho sa isang bangko at kumilos nang ganap na naiiba pagkatapos ng dalawang taon sa serbisyo.
Bakit mahalaga ang virgin PVC sa ball valve?
Ang Virgin compound ay may kilalang molekular na timbang, isang kontroladong additive package, at walang kontaminasyon mula sa nakaraang pagproseso. Ang Regrind ay dumaan sa kahit isang heat cycle, na nagpapaikli sa mga polymer chain at nagpapababa ng lakas ng epekto. Sa agresibong serbisyo ng kemikal, ang regrind ay nagpapakilala rin ng mga mahihinang punto kung saan umaatake ang medium sa dingding. Ang pagkakaiba ay hindi nakikita, ngunit pinaikli nito ang buhay ng serbisyo sa presyon at mga aplikasyon sa pagbibisikleta.
Paano ko malalaman kung ang balbula na natanggap ko ay ginawa mula sa regrind?
Ang visual na inspeksyon ay bihirang nagbibigay ng tiyak na sagot, dahil ang magandang paghuhulma ng regrind ay maaaring magmukhang katanggap-tanggap. Ang maaasahang ruta ay dokumentasyon: humingi ng sertipiko ng batch ng resin at ang papasok na rekord ng inspeksyon. Maaari mo ring ihambing ang pag-uugali ng epekto sa pamamagitan ng paghuhulog ng sample na katawan ng balbula sa isang matigas na sahig mula sa isang kontroladong taas at paghahambing ng resulta sa isang kilalang virgin sample. Ang pagsubok ay krudo ngunit inilalantad kapag malaki ang pagkakaiba.
Ang PTFE ba ay palaging ang pinakamahusay na materyal sa upuan?
Ang PTFE ay ang tamang default para sa serbisyo ng kemikal dahil sa malawak na resistensya nito at mababang friction, ngunit nangangailangan ito ng isang mahusay na tapos na bola upang selyuhan. Sa mga aplikasyon ng malinis na tubig sa katamtamang temperatura, ang isang maayos na tinukoy na upuan ng TPE ay maaaring gumanap nang sapat para sa mga taon. Ang problema ay ang maraming mababang halaga na mga balbula ay gumagamit ng TPE nang hindi tinukoy ang grado, na nangangahulugan na ang upuan ay maaaring bumukol o tumigas nang hindi mahuhulaan kapag nadikit sa mga langis at solvent.
Bakit tumutulo ang balbula ko sa tangkay sa halip na sa upuan?
Karaniwang tumuturo ang pagtulo ng stem sa isang isyu sa disenyo ng sealing o sa side load sa stem. Ang isang solong O-ring sa isang plain groove ay may limitadong kapasidad upang mabayaran ang stem runout, thermal cycling at paulit-ulit na operasyon. Ang mga twin O-ring na may backup, na sinamahan ng isang tindig na ibabaw sa ilalim ng stem, ipamahagi ang load at mapanatili ang presyon ng contact. Ang mga pagtagas ng stem ay mas karaniwan sa mga balbula na ginawa sa isang presyo kaysa sa mga balbula na ginawa sa isang guhit.
Ang mas mataas ba na rating ng presyon ay palaging nangangahulugan ng mas mahusay na kalidad?
Hindi. Ang rating na naka-print sa handle ay isang nominal figure sa 20 degrees Celsius. Ang isang balbula ay maaaring magdala ng mataas na nominal na rating at hindi maganda ang pagganap kung ang kapal ng pader ay manipis, ang upuan ay malambot, o ang stem seal ay minimal. Dapat basahin ang rating kasama ang derating curve, ang test record at ang materyal na detalye.
Bakit hindi tumutugma ang rating ng presyon sa aking balbula sa aktwal na nakikita ng linya?
Bumababa ang mga rating ng thermoplastic pressure habang tumataas ang temperatura. Ang balbula na na-rate sa 16 bar sa 20 degrees Celsius ay maaari lamang magamit sa 6 na bar sa 60 degrees Celsius. Maraming mga error sa pagtutukoy ay nagmumula sa paghahambing ng rating ng balbula laban sa presyon ng system nang hindi inilalapat ang pagwawasto ng temperatura. Palaging suriin ang derating table ng tagagawa para sa aktwal na medium at temperatura.
Paano ko maihahambing nang patas ang dalawang supplier?
Magpadala ng parehong teknikal na talatanungan na sumasaklaw sa pinagmumulan ng resin, kapal ng pader, bilog ng bola, materyal ng upuan, disenyo ng stem seal, paraan ng pagsubok at traceability. Pagkatapos ay humiling ng aprubadong sample mula sa bawat isa at magpatakbo ng parehong presyon at pagsubok sa pagbibisikleta. Ang presyo ay dapat ang huling variable na ihahambing mo, hindi ang una, dahil ang 20 porsiyentong pagtitipid sa presyo ng yunit ay walang kabuluhan kung ang balbula ay kailangang palitan nang dalawang beses nang mas madalas.
Nakakaapekto ba ang mga kasanayan sa pag-install kung gaano katagal ang isang PVC ball valve?
Oo, sa kabuuan. Ang sobrang pag-welding ng solvent na semento sa socket ay maaaring itulak ang malagkit sa ball chamber at i-lock ang balbula. Ang sobrang paghigpit ng sinulid na koneksyon ay pumuputol sa katawan sa ugat ng sinulid. Ang pagsuporta sa tubo ay hindi maayos na naglalagay ng baluktot na pagkarga nang direkta sa katawan ng balbula. Ang pag-install ng balbula na ang tangkay ay nakaturo pababa ay naglalagay ng media sa paligid ng stem seal. Wala sa mga ito ang mga depekto sa pagmamanupaktura, ngunit lahat ng mga ito ay karaniwang iniuulat bilang mga problema sa kalidad.
Ano ang pinaka-kapaki-pakinabang na bagay na itanong sa isang supplier bago mag-order?
Tanungin sila kung anong medium, konsentrasyon, temperatura at presyon ang makikita ng balbula, at pagkatapos ay itanong kung alin sa kanilang mga produkto ang kanilang inirerekomenda at bakit. Naiintindihan ng isang supplier na nagtatanong ng mga tanong na iyon bago mag-quote sa aplikasyon. Ang isang supplier na nag-quote kaagad ay nagbebenta ng isang numero ng bahagi, at ang panganib ng hindi pagkakatugma ay nananatili sa iyo.